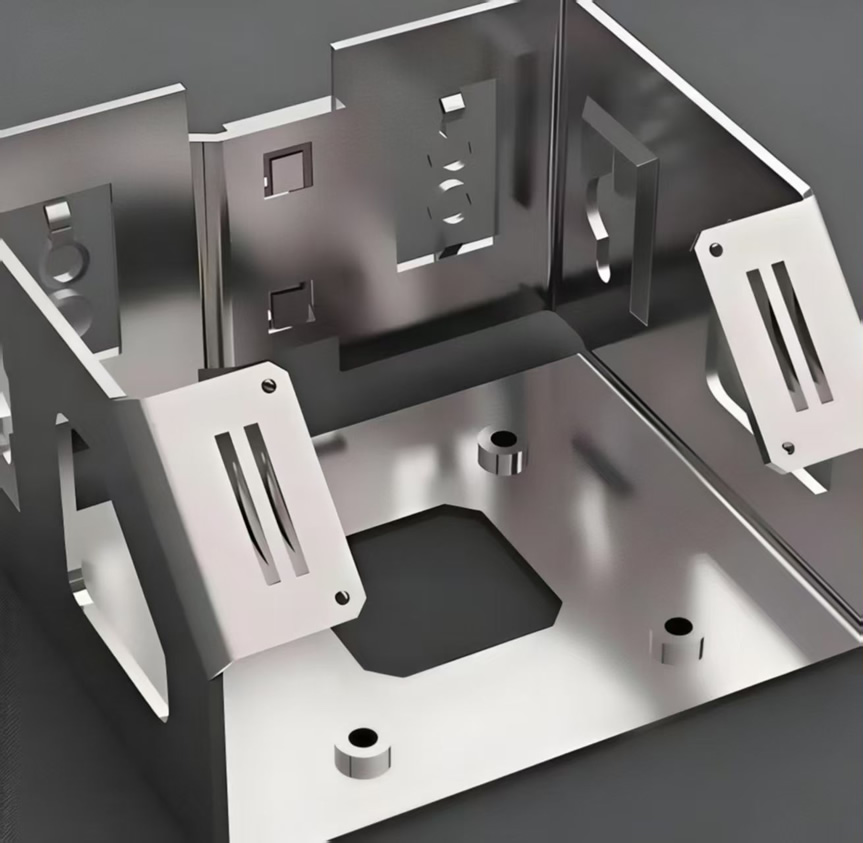
在钣金设计中,若使用传统方法绘制展开模式,一旦尺寸计算失误,加工后的零件容易报废。而借助Pro/E进行设计则相对简便,只要输入正确的弯曲半径,便无需手动计算,点击展开即可获取图形。
在Pro/E钣金设计中,影响展开尺寸精度的因素在于弯曲半径。由于该模块中并未设定计算弯曲半径的固定公式,设计师往往凭借经验操作,可能会产生不同程度的误差。因此,即使是对精度有一定要求的零件,部分制造方仍倾向采用传统方法绘制展开模式。
常见的展开尺寸确定方法是通过试验:弯曲样品后测量成型尺寸,对比冲裁尺寸得出延伸率,用公称尺寸减去延伸量即可得到冲压的展开尺寸。由于延伸量取决于弯曲圆角,制造方通常会为同厚度的板材选择统一的小圆角,以简化制造过程。若有特殊要求需使用不同曲线圆角,则需单独计算。如今,随着数控激光切割机与数控弯曲机等设备的广泛应用,钣金加工技术也迎来了变化。
传统的弯曲加工通常是大范围展开与机器切割相结合。先根据尺寸大致放样下料,保留加工裕度,弯曲后再修改尺寸并加工孔位。该流程对展开精度要求相对较低,但存在工序复杂、材料损耗大、产出节奏偏慢等问题。相比之下,现代弯曲加工技术倾向于先按展开模式切割出形状与孔位,再进行弯曲。这种方式加工封闭孔相对简便,工序精简且加工质量较好,但对展开模式的精度提出了更高要求,因此精确的平整形态绘制显得更为关键。
在材料选择上,为防止电磁干扰(EMI),常使用马口铁、铜及不锈钢等。马口铁表面镀锡,冲压容易且成本较低,但切面容易生锈且弹性偏弱;铜材导电性能好但材料费较高,容易断裂且存在结构方向性;不锈钢不易生锈也难折断,但冲压成型较难,模具易磨损,通常需进行弹性定性处理。
此外,一般钣金在折弯后,拐角两侧受挤压可能会向外凸出,材质越厚凸出越明显。为规避此状况,建议事先在折弯线两侧加工出半圆形,直径设为材料厚度的1.5倍以上;边材反接设计也按同样方式处理。